L'acier inoxydable est choisi pour sa résistance à la corrosion et son aspect impeccable, mais sa surface reste sensible aux abrasifs inadaptés. La contamination par de l'acier au carbone, les rayures irrégulières, la chaleur excessive, les particules incrustées et une rugosité non maîtrisée peuvent altérer la qualité finale de la pièce. Pour les acheteurs travaillant avec des tôles d'acier inoxydable, des composants soudés, des réservoirs, des équipements de cuisine, des vannes, des panneaux architecturaux ou des pièces de précision, le choix de l'abrasif ne se limite pas à la vitesse de coupe. Il concerne également la propreté de la surface, la reproductibilité et la sécurité des processus en aval.
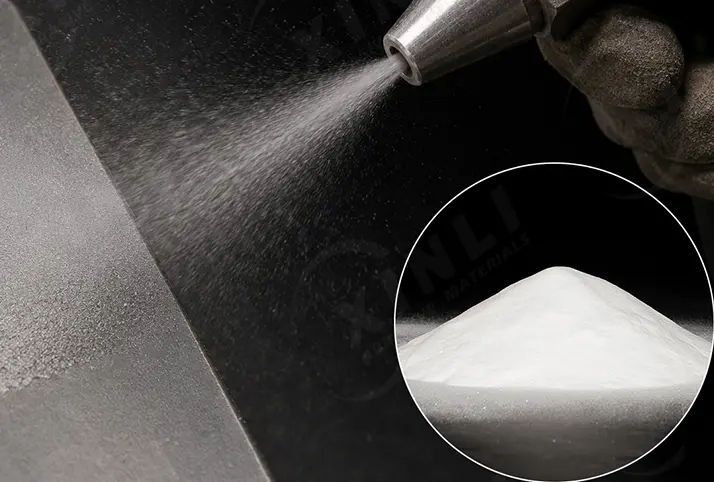
L'alumine fondue blanche est un abrasif pratique pour la finition de surface de l'acier inoxydable lorsque le procédé exige un abrasif minéral dur, tranchant et propre. Elle peut être utilisée pour le grenaillage, la finition mate, l'ébavurage, le nettoyage des soudures, la préparation des revêtements et la texturation contrôlée des surfaces. Comparée à l'alumine fondue brune, l'alumine fondue blanche présente une pureté supérieure et un risque de contamination par le fer moindre, ce qui est essentiel lorsque la surface de l'acier inoxydable doit rester brillante et exempte de résidus métalliques foncés.
Qu'est-ce que l'alumine fondue blanche ?
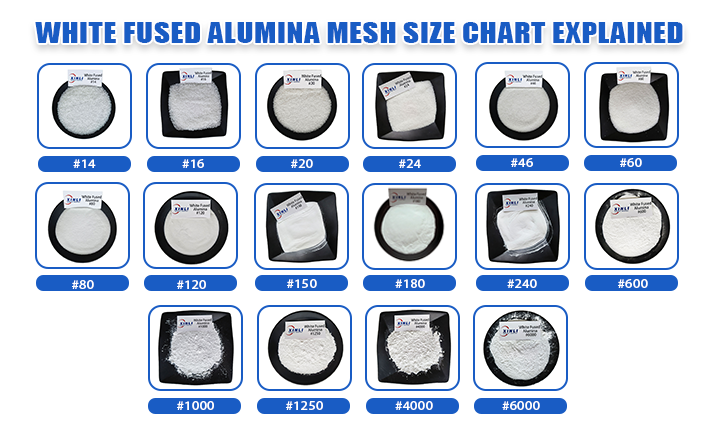
L'alumine fondue blanche , également appelée oxyde d'aluminium blanc ou corindon blanc, est produite par fusion d'alumine de haute pureté dans un four à arc électrique. Après refroidissement, broyage, séparation magnétique et tamisage, elle se présente sous forme de grains abrasifs angulaires ou de poudres conformes à différentes normes, telles que les grains FEPA F et P, la poudre JIS et la poudre micronisée.
Pour la finition de l'acier inoxydable, les acheteurs privilégient généralement les granulés WFA plutôt que les poudres micronisées. Les principaux critères d'achat sont la taille des particules, leur forme, leur teneur en magnétisme, leur niveau de poussière, leur propreté, leur réutilisabilité et la capacité du fournisseur à garantir un résultat de surface constant d'un lot à l'autre.
Pourquoi WFA fonctionne bien sur l'acier inoxydable
- Un faible risque de contamination par le fer contribue à protéger l'acier inoxydable des taches sombres et de la pollution de surface.
- Sa dureté élevée offre une action de coupe puissante pour l'élimination des oxydes, l'ébavurage et la texturation de surface.
- Les particules angulaires créent un profil de surface net pour les procédés de revêtement, de peinture ou de collage.
- Sa couleur blanche immaculée facilite le contrôle de la propreté des surfaces lors des finitions de précision.
- Un classement stable permet de contrôler la rugosité, la texture satinée et d'obtenir des résultats de production reproductibles.
Granulométries WFA recommandées pour l'acier inoxydable
Le choix du grain approprié dépend de l'état de la surface initiale, de la finition souhaitée et de l'étape suivante. Un grain grossier élimine plus rapidement les décolorations de soudure, la calamine et les contaminants importants, mais laisse un profil plus agressif. Un grain fin produit une finition mate ou satinée plus lisse, mais enlève plus de matière. Il est conseillé aux acheteurs d'effectuer des essais sur des échantillons d'acier inoxydable avant de définir un cahier des charges de production.
| Procédé de l'acier inoxydable | Taille WFA courante | Résultat pratique |
| Nettoyage intensif et profil rugueux | F36-F60 | Élimination rapide de l'oxyde, du tartre ou des anciens revêtements. À utiliser avec précaution sur l'acier inoxydable fin pour éviter de le rendre trop rugueux. |
| Préparation générale au sablage et au revêtement | F60-F100 | Vitesse de nettoyage et profil de surface équilibrés. Une plage de départ utile pour les essais d'adhérence des revêtements. |
| Finition de surface satinée ou mate | F100-F150 | Texture plus maîtrisée pour les surfaces, panneaux et pièces d'équipement visibles en acier inoxydable. |
| finition fine et ébavurage léger | F150-F220 | Impact réduit et rayures plus fines pour les composants de précision et les pièces minces. |
| finition ou rodage très fin | 240 mesh, 325 mesh ou grades microniques | Utilisé uniquement lorsque le processus dépasse le simple sablage pour inclure la finition par barbotage, le rodage ou le polissage. |
Comment choisir par application
Préparation du revêtement avant peinture ou collage
Pour la préparation du revêtement en acier inoxydable, la surface doit être suffisamment propre pour assurer l'adhérence, sans être excessivement sablée. De nombreux acheteurs commencent avec un grain F60, F80 ou F100, puis vérifient la rugosité, l'épaisseur du revêtement et l'adhérence. Si le revêtement est mince, un grain plus fin peut être nécessaire pour éviter que le profil ne soit visible à travers le revêtement.
Finition visible en acier inoxydable satiné ou mat
Lorsque la surface finale reste visible, l'abrasif doit créer une texture uniforme, sans rayures profondes aléatoires. La plage de grains F100 à F150 est souvent pratique pour les essais. L'acheteur doit contrôler la pression de sablage, la distance de la buse, le débit d'abrasif et le mouvement de la pièce, car un même grain peut donner des résultats différents selon les conditions d'utilisation.
Ébavurage et préparation des bords
Pour les pièces embouties en acier inoxydable, les pièces usinées ou les bords découpés au laser, le procédé WFA permet d'éliminer les bavures légères et les arêtes vives. Les grains F120 à F220 sont souvent utilisés pour les pièces fines ou lorsque la précision des arêtes est primordiale. Les grains plus gros permettent un enlèvement de bavures plus rapide, mais peuvent altérer la géométrie de la pièce en cas de pression excessive.
Nettoyage des soudures et élimination des teintes par la chaleur
L'acier inoxydable soudé peut nécessiter un nettoyage avant passivation, revêtement ou assemblage. Les abrasifs F60 à F100 permettent de contrôler la décoloration des soudures et l'élimination localisée des oxydes. Il est important d'éviter de mélanger des abrasifs ayant déjà été en contact avec de l'acier au carbone, car la réutilisation d'un abrasif contaminé peut transférer du fer à la surface de l'acier inoxydable.
WFA vs autres médias pour l'acier inoxydable
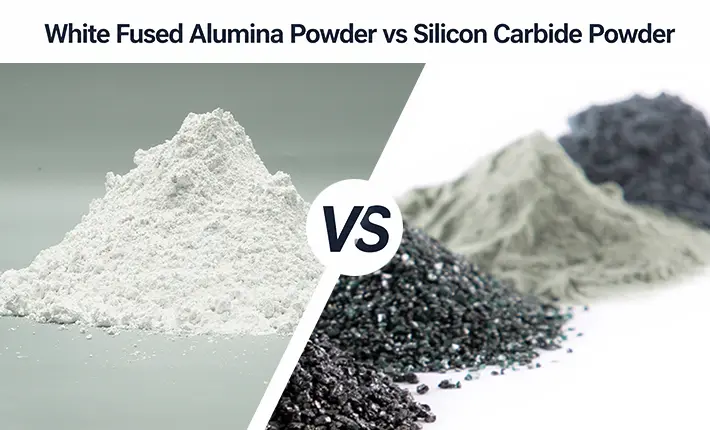
Les billes de verre permettent un grenaillage plus doux, mais elles sont plus lentes pour éliminer les impuretés importantes et ne permettent pas d'obtenir un profil net et précis comme l'alumine fondue blanche. L'alumine fondue brune est résistante et abordable, mais présente un risque plus élevé d'impuretés et de contamination de la couleur pour l'usinage de l'acier inoxydable. Le carbure de silicium possède un fort pouvoir de coupe, mais son tranchant peut être excessif ou son coût trop élevé pour la finition courante de l'acier inoxydable. L'alumine fondue blanche est généralement privilégiée lorsque les acheteurs recherchent un abrasif propre, tranchant et facile à contrôler pour l'usinage de l'acier inoxydable.
QFP
L'alumine fondue blanche est-elle sans danger pour la finition de surface de l'acier inoxydable ?
Oui, il est couramment utilisé lorsqu'un abrasif propre, dur et à faible teneur en fer est nécessaire. Le média et l'équipement doivent être exempts de toute contamination par l'acier au carbone.
Quelle granulométrie dois-je tester en premier pour le sablage de l'acier inoxydable ?
Pour la préparation des couches de revêtement, la gamme F60-F100 constitue un bon point de départ. Pour une finition mate visible, la gamme F100-F150 est souvent plus appropriée.
Le procédé WFA peut-il éliminer la décoloration des soudures sur l'acier inoxydable ?
Il peut contribuer à éliminer l'oxyde et la coloration due à la chaleur, mais le processus final doit être testé en fonction des conditions réelles de la soudure et des exigences de passivation.
La fibre de verre WFA est-elle meilleure que les billes de verre ?
Cela dépend de la finition. Les billes de verre donnent un aspect grenaillé plus doux, tandis que le WFA coupe plus rapidement et crée un profil de surface plus net.