1. Pourquoi utiliser de l'alumine fondue blanche avant le revêtement ?
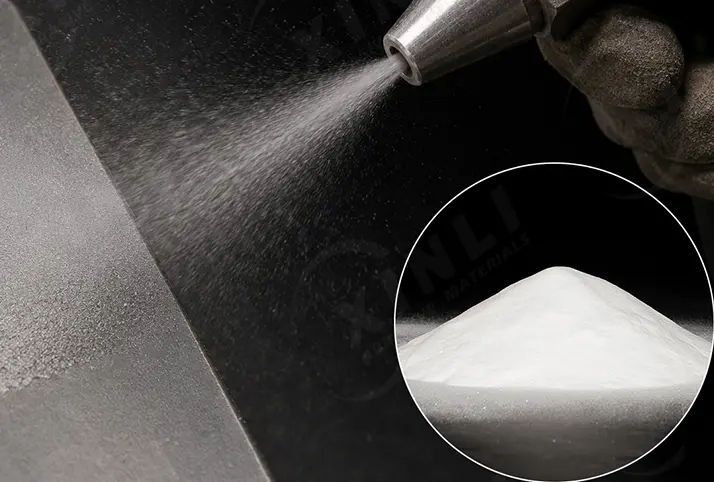
L'alumine fondue blanche pour la préparation de surface avant revêtement fait référence à l'utilisation de médias abrasifs WFA pour nettoyer, rendre rugueuse et préparer la surface d'une pièce avant peinture, revêtement en poudre, collage adhésif, revêtement protecteur ou revêtement fonctionnel.
Les performances d'un revêtement ne dépendent pas uniquement du matériau utilisé. La propreté et le profil de la surface, la présence de traces d'huile, de couches d'oxyde, d'anciens revêtements, de poussière et de contaminants métalliques peuvent tous affecter l'adhérence du revêtement et sa durée de vie. De nombreux défauts de revêtement sont dus à une préparation de surface inadaptée au système de revêtement.
L'alumine fondue blanche, également appelée oxyde d'aluminium blanc ou corindon blanc, est un abrasif synthétique d'alumine de haute pureté. Elle se caractérise par une dureté élevée, des grains anguleux et acérés, une couleur blanche éclatante et une faible teneur en fer. Ces propriétés la rendent idéale pour l'acier inoxydable, les alliages d'aluminium, le verre, la céramique, les pièces métalliques de précision et les applications exigeant une préparation de surface à faible contamination.
2. Quel est le rôle de l'alumine fondue blanche dans la préparation de surface ?
Élimine les couches superficielles fragiles
Le média de sablage à l'alumine fondue blanche peut aider à éliminer les couches d'oxyde légères, les anciens revêtements, les saletés de surface, les résidus de traitement et les couches superficielles fragiles avant le revêtement.
Crée un profil de surface contrôlé
La plupart des systèmes de revêtement nécessitent un profil de surface adapté pour assurer une liaison mécanique. Les grains angulaires d'alumine fondue blanche permettent de créer une surface rugueuse contrôlée qui favorise l'adhérence du revêtement au substrat.
Réduit le risque de contamination par le fer
Pour l'acier inoxydable, les alliages d'aluminium, le verre et la céramique, la présence de fer peut altérer l'aspect, la résistance à la corrosion ou les performances du revêtement. Le matériau WFA, à faible teneur en fer et en magnétisme, est souvent privilégié pour une préparation de surface plus propre.
Améliore la consistance du revêtement
L'utilisation de grains d'alumine fondue blanche stable permet d'obtenir un profil de surface plus uniforme. Ceci améliore la régularité de l'épaisseur du revêtement, son adhérence et son aspect.
3. Substrats appropriés
Acier Inoxydable
L'alumine fondue blanche est souvent utilisée avant le revêtement de l'acier inoxydable car elle réduit le risque de contamination par le fer. Elle convient à la préparation des équipements, tuyaux, soudures, structures et revêtements protecteurs en acier inoxydable.
Acier inoxydable
L'aluminium étant plus tendre que l'acier , la granulométrie et la pression de sablage doivent être soigneusement contrôlées. L'alumine fondue blanche peut être utilisée avant le revêtement en poudre, la peinture, la préparation à l'anodisation ou le collage.
Acier au carbone et acier allié
Pour l'acier au carbone courant, on peut utiliser de l'alumine fondue brune, de la grenaille d'acier ou des billes d'acier. Cependant, si l'acheteur exige une surface plus propre ou souhaite éviter toute contamination métallique, il peut opter pour de l'alumine fondue blanche.
Verre et Céramique
La préparation des surfaces en verre et en céramique requiert généralement un milieu propre et une granulométrie stable. Le WFA peut être utilisé pour le dépolissage des surfaces avant revêtement, la préparation au collage ou le traitement de revêtements fonctionnels.
Composants de précision
Pour les pièces métalliques de précision, les composants d'instruments, les pièces médicales ou les composants électroniques, l'alumine fondue blanche peut être utilisée pour le grenaillage léger et le dégrossissage contrôlé. Un grain fin et une faible pression de grenaillage sont généralement recommandés.
4. Comment choisir la granulométrie avant l'application du revêtement
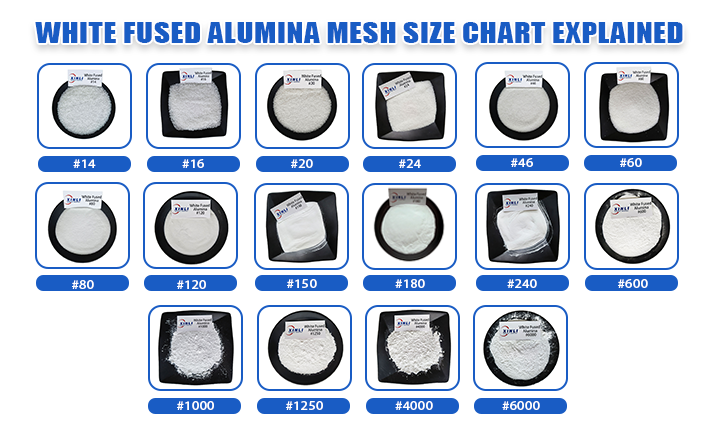
La granulométrie détermine le profil de surface, la vitesse de nettoyage et la force d'impact. Un grain plus gros crée un profil de surface plus profond et une coupe plus rapide. Un grain plus fin crée une surface plus lisse et plus uniforme, mais travaille plus lentement.
F36-F46 :
Adaptée au décapage intensif, à l'élimination des anciens revêtements, au décapage des couches d'oxyde et aux systèmes de revêtement nécessitant un profil de surface plus profond. Cette gamme convient aux pièces métalliques épaisses, mais pas aux pièces fines ou de précision.
F60-F80 :
Adaptée à la préparation générale des revêtements industriels, au grenaillage de l'acier inoxydable, au décapage de l'aluminium et à la préparation des surfaces métalliques courantes. Cette gamme offre un bon compromis entre efficacité et rugosité de surface.
F100-F120 :
Convient pour la préparation de surfaces plus fines, les pièces plus minces, les pièces de précision, la préparation de revêtements en verre et en céramique et les applications nécessitant une surface plus uniforme.
F150-F180 :
Convient pour le sablage léger, la préparation de textures fines, le collage et les exigences de faible rugosité.
F220:
Adapté aux retouches de surface très légères et aux traitements à faible impact. Il est souvent utilisé pour les surfaces fines ou les essais de procédés spécifiques.
En cas de doute sur le choix de la taille, la préparation générale des revêtements métalliques peut commencer avec F60 ou F80. Pour l'acier inoxydable et les alliages d'aluminium, il est possible de tester F80 ou F100. Enfin, pour les pièces de précision et les pièces fines, il est recommandé de tester F120 ou F150.
5. Sélection de la taille en fonction de l'application du revêtement
Application : Décapage des anciens revêtements
Taille recommandée : F36-F60
Effet : Nettoyage rapide et profil de surface plus profond
Application : Préparation générale des revêtements métalliques
Taille recommandée : F60-F80
Effet : Rugosité et efficacité équilibrées
Application : Préparation de revêtements en acier inoxydable
Taille recommandée : F80-F120
Effet : Surface plus propre et risque de contamination réduit
Application : Préparation du revêtement en poudre d'aluminium
Taille recommandée : F80-F120
Effet : Surface uniforme avec un impact modéré
Application : Préparation de revêtements en verre ou en céramique
Taille recommandée : F100-F150
Effet : Texture fine et surface propre
Application : Préparation du collage adhésif
Taille recommandée : F120-F180
Effet : Légère rugosification avec réduction des dommages au substrat
Application : Sablage léger de pièces de précision
Taille recommandée : F150-F220
Effet : Impact réduit et finition plus fine
Ces dimensions sont données à titre indicatif. Le choix final doit tenir compte des exigences du fournisseur de revêtement, du profil de surface cible, de l'épaisseur du revêtement, du matériel de sablage, de la pression, de la distance entre les buses et du matériau du substrat.
6. Sablage à sec vs sablage humide
Sablage à sec
Le sablage à sec est une technique efficace et couramment utilisée pour la préparation des revêtements métalliques, l'usinage de grandes pièces et le traitement industriel par lots. Elle génère cependant davantage de poussière ; il est donc important de mettre en place un système de dépoussiérage et de protéger les travailleurs.
Explosion humide
Le sablage humide consiste à mélanger de l'eau et des abrasifs d'alumine fondue blanche avant l'impact. Il réduit la poussière et permet généralement d'obtenir une surface plus douce et plus uniforme. Il convient aux alliages d'aluminium, au verre, à la céramique, aux pièces de précision et aux projets où la maîtrise de la poussière est essentielle.
Si l'acheteur a besoin d'une vitesse de traitement élevée, le sablage à sec est généralement privilégié. S'il souhaite une surface plus fine, moins de poussière et un impact réduit, le sablage humide doit être testé.
7. Alumine fondue blanche comparée à d'autres supports de préparation de surface
Alumine fondue blanche contre alumine fondue brune
L'alumine fondue brune est robuste et économique, idéale pour le nettoyage général de l'acier et les applications intensives. L'alumine fondue blanche, plus pure et présentant un risque de contamination par le fer plus faible, est particulièrement adaptée à la préparation de revêtements propres pour l'acier inoxydable, les alliages d'aluminium et le verre.
Alumine fondue blanche ou grenaille d'acier ?
La grenaille d'acier et les grains d'acier sont efficaces pour les grandes structures en acier. Cependant, ils peuvent introduire des contaminants métalliques et ne conviennent pas à certaines applications sur l'acier inoxydable, l'aluminium ou les surfaces propres.
Perles d'alumine fondue blanche contre perles de verre
Les billes de verre, rondes et plus douces, sont utilisées pour le grenaillage, le nettoyage et l'obtention de finitions satinées plus lisses. L'alumine fondue blanche, anguleuse et plus abrasive, est plus adaptée à la création d'un profil de surface favorisant l'adhérence mécanique des revêtements.
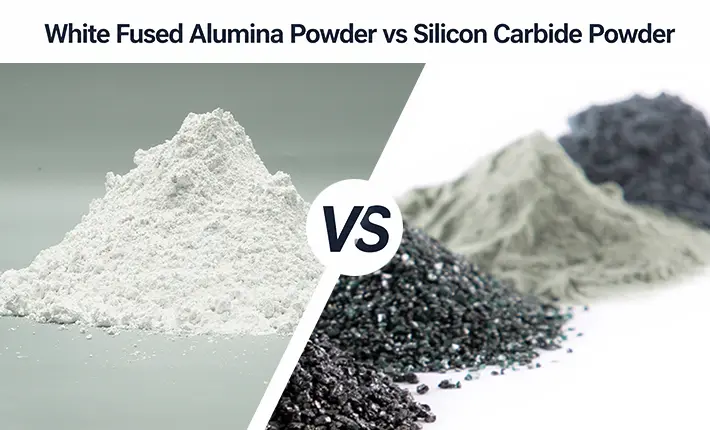
Alumine fondue blanche contre carbure de silicium
Le carbure de silicium est plus dur et coupe plus efficacement. Il convient à la pierre et aux matériaux très durs. L'alumine fondue blanche est plus adaptée à la préparation de surfaces propres et au décapage contrôlé avant revêtement.
8. Problèmes courants de préparation des surfaces
Mauvaise adhérence du revêtement
Les causes possibles incluent une rugosité de surface insuffisante, une contamination par de l'huile, des poussières résiduelles après le sablage, une granulométrie trop fine ou un délai trop long avant l'application du revêtement. Vérifiez le profil de surface souhaité et nettoyez soigneusement la surface après le sablage.
La surface est trop rugueuse
Le grain utilisé est peut-être trop gros ou la pression de sablage trop élevée. Essayez un grain plus fin, par exemple en passant de F46 à F80, ou réduisez la pression.
Profil de surface inégal
Les causes possibles incluent une répartition instable des abrasifs, un mouvement irrégulier de la buse, une variation de la distance entre les buses ou des fluctuations de pression. Utilisez une granulométrie WFA stable et contrôlez les paramètres de sablage.
Déformation ou endommagement du substrat
Les pièces fines, les pièces en aluminium et les composants de précision sont sensibles aux chocs. Utilisez un grain fin (F100-F180), réduisez la pression et augmentez la distance entre la buse et le point de contact.
La poussière affecte le revêtement
Les poussières résiduelles après sablage peuvent réduire l'adhérence du revêtement. Choisissez de l'alumine fondue blanche à faible émission de poussière et nettoyez soigneusement la surface après sablage.
9. Ce que les acheteurs doivent vérifier avant d'acheter
Lors de l'achat d'alumine fondue blanche pour la préparation de revêtements, les acheteurs doivent vérifier les points suivants :
1. Granulométrie : F36, F46, F60, F80, F100, F120, F150, F180, F220 ou autre granulométrie
2. Teneur en Al2O3
3. Teneur en Fe2O3
4. Teneur en Na2O
5. Matériau magnétique
6. Teneur en poussière
7. Distribution granulométrique
8. Forme des particules
9. Densité apparente
10. Emballage et protection contre l'humidité
Pour la préparation de surface avant revêtement, la granulométrie et la teneur en poussière sont des paramètres essentiels. Une granulométrie instable peut engendrer une rugosité irrégulière, tandis qu'une quantité excessive de poussière peut nuire à l'adhérence du revêtement et à l'environnement de travail.
10. Informations que les acheteurs doivent fournir dans le cadre de la demande de prix
Pour recevoir une recommandation et un devis précis, les acheteurs doivent fournir :
1. Nom du produit : alumine fondue blanche pour la préparation de surface avant revêtement
2. Application : préparation de revêtements, préparation de revêtements en poudre, préparation de collage ou préparation de revêtements fonctionnels
3. Substrat : acier inoxydable, alliage d'aluminium, acier au carbone, verre, céramique ou pièces de précision
4. Effet recherché : nettoyage, rugosification, finition mate, amélioration de l’adhérence ou traitement à faible contamination
5. Granulométrie requise : F46, F60, F80, F100, F120, F150 ou autre.
6. Méthode de sablage : sablage à sec ou sablage humide
7. Profil de surface cible ou exigences du fournisseur de revêtement, le cas échéant.
8. Quantité de la commande d'essai et quantité de la commande en gros
9. Exigences en matière d'emballage
10. Documents requis : certificat d’analyse, fiche technique, fiche de données de sécurité ou rapport granulométrique
Exemple clair de requête :
Nous avons besoin d'alumine fondue blanche pour la préparation de surface avant revêtement de pièces en acier inoxydable et en aluminium. Veuillez nous recommander des échantillons F80, F100 et F120 et nous fournir un certificat d'analyse, un rapport granulométrique et un devis.
11. FAQ
L’alumine fondue blanche peut-elle être utilisée pour la préparation de surface avant revêtement ?
Oui. L'alumine fondue blanche est dure, tranchante et présente un faible risque de contamination par le fer, ce qui la rend idéale pour le décapage des surfaces avant peinture, revêtement en poudre, collage et revêtement fonctionnel.
Quel est le grain utilisé avant l'application du revêtement ?
Les solutions F60 à F80 sont courantes pour la préparation des revêtements métalliques. Les solutions F80 à F120 peuvent être testées sur l'acier inoxydable et l'aluminium. Les solutions F120 à F180 conviennent aux pièces de précision ou de faible épaisseur.
L'alumine fondue blanche est-elle meilleure que l'alumine fondue brune avant revêtement ?
Pas toujours. L'alumine fondue brune est pratique pour les travaux courants sur l'acier et les applications où le coût est un facteur important. L'alumine fondue blanche est préférable pour l'acier inoxydable, l'aluminium, le verre et la préparation de surfaces peu contaminées.
Le revêtement doit-il être appliqué immédiatement après le sablage ?
Dans la plupart des projets, la surface doit être nettoyée et revêtue le plus rapidement possible après le sablage afin d'éviter toute recontamination, absorption d'humidité ou oxydation. Respectez les spécifications du fournisseur de revêtement.
Un grain plus gros améliore-t-il toujours l'adhérence du revêtement ?
Non. Une surface trop rugueuse peut rendre l'application du revêtement difficile ou créer des points faibles. La granulométrie doit correspondre à l'épaisseur du revêtement et au profil de surface souhaité.
Les acheteurs doivent-ils tester des échantillons avant de passer une commande en gros ?
Oui. L'adhérence du revêtement dépend du support, du système de revêtement, de la pression de sablage, de la granulométrie et de l'environnement de travail. Les essais sur échantillon permettent de réduire les risques liés aux achats en gros.